- Szybka giętarka do rur cienkościennych serii GY40 CNC
- Wysokowydajna hydrauliczna maszyna do gięcia rur serii NC L
- Automatyczna maszyna do formowania końcówek rur z pojedynczą głowicą TM80
- AZTM-50/76 Automatyczna maszyna do obkurczania i zwężania końcówek metalowych rur CNC
- Maszyna do formowania końcówek rur o wielu kształtach TM100 z pojedynczą głowicą
- DTM40 Wysokowydajna hydrauliczna maszyna do formowania końcówek rur z podwójną głowicą

Kształtowanie rur: cięcie, gięcie, formowanie końcówek i wykańczanie wyjaśnione szczegółowo
Data: Sep 24, 2026
Kształtowanie rur to szerokie pojęcie i właśnie dlatego na początku może być mylące. W prawdziwym środowisku produkcyjnym obejmuje wszystko, od przycięcia rury na odpowiednią długość i zgięcia jej do określonego promienia, po formowanie końcówek, fazowanie krawędzi, wykrawanie otworów i rozszerzanie średnic. Każda operacja zmienia nieco materiał, a kolejność ma znaczenie. Jeśli pomylisz kolejność, spędzisz więcej czasu na naprawianiu części niż na ich tworzeniu.
Co naprawdę obejmuje kształtowanie rur w produkcji
Większość ludzi przychodzi kształtowanie rur ponieważ muszą zgiąć rurę. To oczywisty punkt wyjścia, ale samo zgięcie rzadko daje gotową część. Typowy przepływ pracy obejmuje przycięcie rury na odpowiednią długość, przygotowanie końcówek, wygięcie jej do kształtu, a następnie wykańczanie detali. Jeśli którykolwiek stopień wykracza poza tolerancję, końcowy montaż nie będzie pasował.
Z naszej strony branży postrzegamy kształtowanie rur jako łańcuch, a nie pojedyncze działanie. Cięcie, które nie jest kwadratowe, spowoduje odchylenie kąta zagięcia. Zagięcie, które nie jest kompensowane przez sprężynowanie, nie będzie pasować do mocowania. Zbyt szorstka faza zniszczy spoinę. To nie są problemy teoretyczne. Pojawiają się codziennie w sklepach, które nalegają na krótsze czasy cykli i zaostrzone tolerancje.
Mapa procesu dla hali produkcyjnej
Kiedy pojawia się nowa część rury, najbardziej przydatnym pierwszym krokiem jest ustalenie kolejności operacji. Poniższa tabela przedstawia uproszczoną wersję, która obejmuje większość prac z rurami metalowymi.
| Proces | Typowy sprzęt | Co zapewnia |
|---|---|---|
| Cięcie | Piły ręczne, pneumatyczne, hydrauliczne lub CNC; wycinarki laserowe | Dokładne długości z kontrolowanymi zadziorami |
| Zginanie | Giętarki NC, CNC, rolkowe, maszyny dwugłowicowe | Kąty, promienie i geometria wielu zagięć |
| Zakończ formowanie | Maszyny do formowania końcówek z pojedynczą lub podwójną głowicą | Rozszerzone, zmniejszone lub uszczelnione końce |
| Fazowanie | Maszyny do fazowania z pojedynczą lub podwójną głowicą | Oczyść przygotowanie spoiny i usuń zadziory z krawędzi |
| Wbijanie | Wykrawarki hydrauliczne lub łukowe | Otwory, szczeliny i wycięcia |
| Rozszerzanie | Maszyny do rozprężania poziomego lub pionowego | Kontrolowane zmiany średnicy złączek |
 W pełni automatyczna maszyna do cięcia rur z serwomechanizmem serii CNC W pełni automatyczna, sterowana przez sterownik PLC maszyna do cięcia rur i prętów, przeznaczona dla zakładów przemysłowych poszukujących kwadratowych cięć bez zadziorów przed zginaniem i formowaniem końcowym. Zobacz produkt →
Krok cięcia nadaje ton. Jeśli cięcie nie jest prostokątne lub zadziory są ciężkie, każda późniejsza operacja musi to skompensować. Dlatego wiele sklepów inwestuje w niezawodną maszynę do cięcia, zanim dokona modernizacji czegokolwiek innego. Dobre cięcie sprawia, że zginanie i formowanie końcówek jest znacznie bardziej przewidywalne.
Jak różne branże kształtują swoje rury
Te same podstawowe procesy występują w różnych branżach, ale zmieniają się priorytety. w produkcja samochodów , czas cyklu i powtarzalność to zazwyczaj główne problemy. W pracach HVAC kształtowanie rur często koncentruje się na czystych zagięciach i niezawodnych połączeniach. W pracach budowlanych i konstrukcyjnych priorytetem jest trwałość i zdolność do wytrzymania ścian o dużej grubości.
Zajmujemy się również kształtowaniem rur w sprzęcie fitness, sprzęcie gospodarstwa domowego, systemach chłodzenia centrów danych i maszynach rolniczych. Każdy z tych obszarów ma swoje własne oczekiwania dotyczące tolerancji i wymagania dotyczące objętości. Sklep produkujący kilkaset części miesięcznie wybierze inny sprzęt niż zakład pracujący na trzy zmiany. Mapa procesów pozostaje podobna, ale zmienia się poziom automatyzacji.
Typowe problemy z kształtowaniem rur i jak je czytać
Po kilku latach pracy z producentami rur zaczynasz zauważać, że wciąż na nowo pojawiają się te same problemy. Większość z nich nie jest tajemnicza. Są sygnałami, że dany etap procesu wymaga uwagi.
Wiosna
Każda wygięta rurka cofa się nieco po zwolnieniu ciśnienia. Jeśli kąt zgięcia jest stale wyłączony, rozwiązaniem jest zwykle kompensacja w systemie sterowania lub regulacja oprzyrządowania. Nowoczesne giętarki CNC radzą sobie z tym dobrze, ale nadal pomagają zrozumieć obrabiany materiał. Grubość ścianki, stop i charakter wpływają na stopień ruchu rury.
Zadziory i deformacja końcówek
Zadziory na obciętym końcu to coś więcej niż problem kosmetyczny. Może zakłócić pomiar, uszkodzić element mocujący lub stworzyć słaby punkt spoiny. Maszyny do fazowania i gratowania to standardowa odpowiedź, ale liczy się także odpowiednie ostrze tnące i posuw. Jeśli koniec rury odkształci się podczas cięcia, problemem może być zaciskanie lub stan ostrza, a nie sama maszyna.
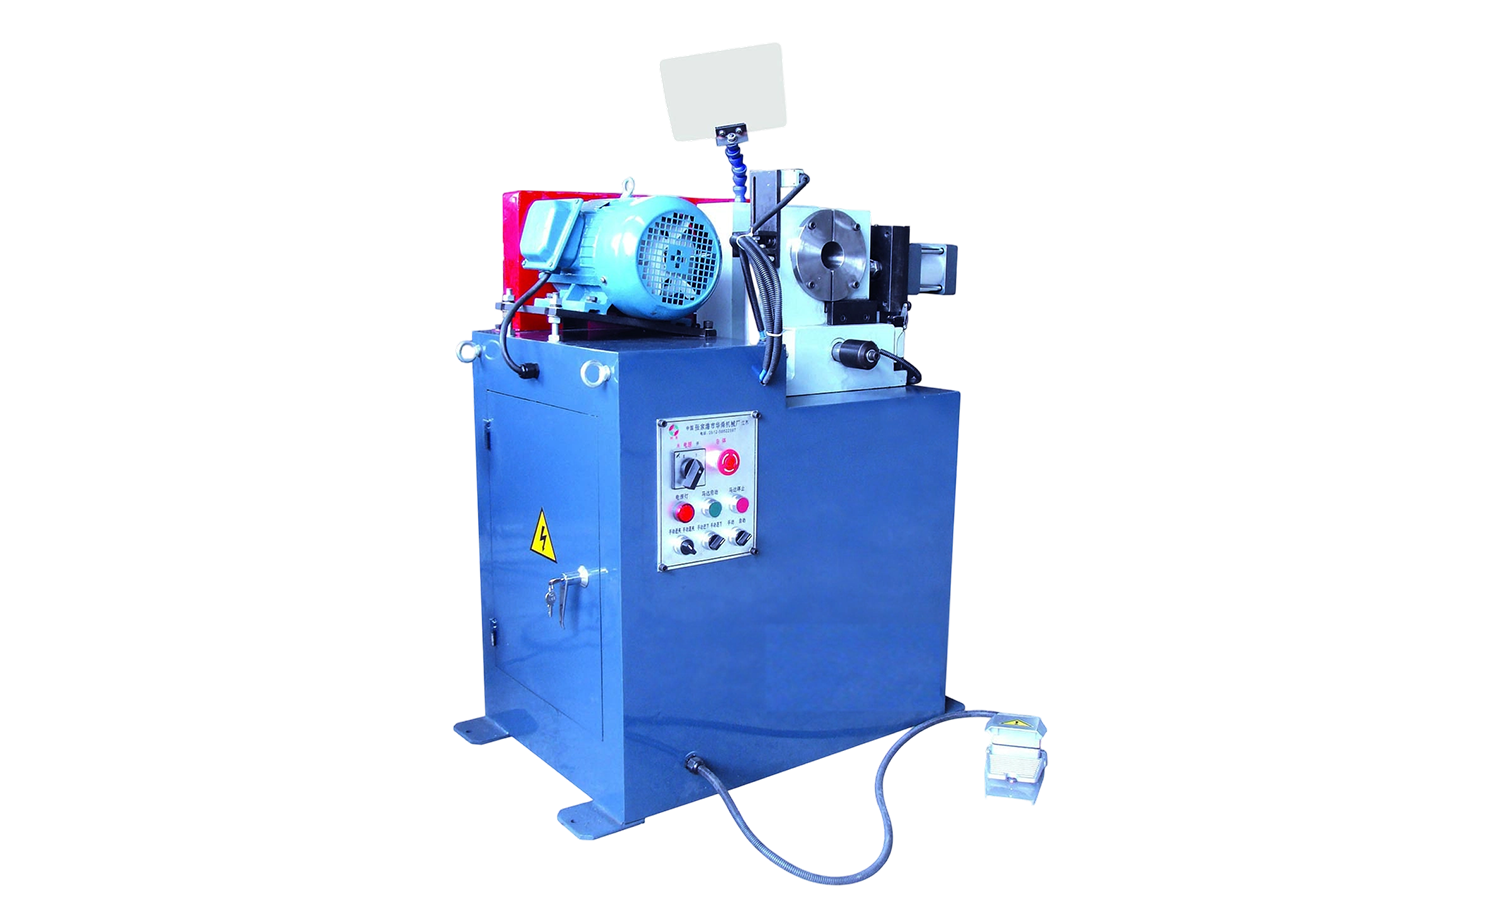 Precyzyjna maszyna do fazowania rur z pojedynczą głowicą serii EF AC Półautomatyczna pneumatyczna maszyna do fazowania rur, która wykańcza płaskie, wewnętrzne i zewnętrzne krawędzie w celu usunięcia zadziorów przed dalszym formowaniem. Zobacz produkt →
Zakończ powstawanie pęknięć
Kiedy końcówka jest rozszerzana lub zmniejszana, materiał musi płynąć bez rozdzierania się. Pęknięcia zwykle wskazują na zbyt duże odkształcenie w jednym przejściu, niewłaściwe smarowanie lub materiał wymagający wyżarzania. Uruchomienie próbki testowej i sprawdzenie grubości ścianki po uformowaniu to prosty nawyk, który pozwala zaoszczędzić dużo złomu.
Wybór sprzętu bez nadmiernego zakupu
Jednym z najczęstszych pytań, które słyszymy, jest to, czy warsztat powinien zaczynać od maszyny ręcznej, czy przejść od razu do modelu CNC. Szczera odpowiedź zależy od objętości, złożoności części i posiadanych umiejętności operatora. Ręczna giętarka może być idealna do prac o niewielkiej objętości i prototypów. Maszyna CNC zarabia na swojej cenie, gdy potrzebujesz powtarzalności tysięcy części.
- Dopasuj maszynę do aktualnego obciążenia pracą, a nie do projekcji, która może nigdy nie nastąpić.
- Weź pod uwagę cały łańcuch procesu, ponieważ świetna giętarka nie jest w stanie naprawić złego cięcia.
- Pomyśl o czasie przezbrajania, jeśli uruchamiasz wiele różnych numerów części.
- Zostaw miejsce na rozwój, ale nie płać za pojemność, której nie wykorzystasz.
 W pełni automatyczna giętarka do rur o wielu promieniach CNC serii M W pełni automatyczna giętarka do rur serwo z programowalnymi osiami i sterowaniem za pomocą ekranu dotykowego PLC, przystosowana do powtarzalnego, precyzyjnego gięcia w przypadku wymagających wielkości produkcji. Zobacz produkt →
Pomocna jest także rozmowa z kimś, kto widział już część Twojego typu. Krótka rozmowa na temat grubości ścianki, promienia gięcia i rocznej objętości może zapobiec kosztownemu błędowi.
Łączenie procesu
Kształtowanie rurek sprawdza się najlepiej, gdy stopnie są traktowane jako jeden system. Cięcie, gięcie, formowanie, fazowanie, wykrawanie i rozszerzanie – wszystko to wpływa na siebie. Sklepy, które uzyskują najlepsze wyniki, to zazwyczaj te, które zwracają uwagę na przekazywanie operacji między operacjami, a nie tylko na wydajność pojedynczej maszyny.
Jeśli planujesz nową linię lub wymieniasz starą maszynę, zacznij od przejrzystej mapy procesu i realistycznego oszacowania objętości. Od tego momentu wybór sprzętu staje się znacznie łatwiejszy do uzasadnienia. Aby głębiej przyjrzeć się jednej części łańcucha, naszej kompletny przewodnik po cięciu rur omawia opcje i kompromisy bardziej szczegółowo.
Polecane artykuły


Prawa autorskie © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Wszelkie prawa zastrzeżone.
Producenci niestandardowych maszyn do precyzyjnego formowania rur