- Maszyna do formowania końcówek rur o wielu kształtach TM100 z pojedynczą głowicą
- DTM40 Wysokowydajna hydrauliczna maszyna do formowania końcówek rur z podwójną głowicą
- Automatyczna maszyna do formowania końcówek rur z pojedynczą głowicą TM80
- TM40 Wysokowydajna automatyczna maszyna do formowania końcówek rur z pojedynczą głowicą
- ZTM-50/60/76/114 Wielomateriałowa, stosowana półautomatyczna maszyna do redukcji rur stożkowych
- AZTM-50/76 Automatyczna maszyna do obkurczania i zwężania końcówek metalowych rur CNC

materiał do formowania rur: zastosowania, kryteria wyboru i wskazówki praktyczne
Data: Sep 17, 2026
Kiedy producent pyta nas o materiał do formowanie rur , zwykle odpowiadamy innym pytaniem: co próbujesz zbudować i jak ciasne są zakręty? Materiał ładowany do giętarki określa trwałość narzędzia, czas cyklu, jakość gięcia i to, czy gotowa część przejdzie kontrolę. Nie ma uniwersalnego, najlepszego materiału do formowania rur; istnieje tylko odpowiedni materiał do konkretnego zadania.
Dlaczego wybór materiału ma znaczenie przy formowaniu rur
Formowanie rur obejmuje wiele operacji: gięcie obrotowe, gięcie na rolkach, cięcie, formowanie końcówek, fazowanie i wykrawanie. Każdy proces oddziałuje inaczej z materiałem przedmiotu obrabianego. Rurka, która pięknie się wygina, może być trudna do czystego cięcia. Stop, który formuje się na końcu bez pęknięć, może odskoczyć tak agresywnie, że każdy kąt zgięcia wymaga kompensacji. Zrozumienie zachowania materiału to różnica pomiędzy płynną produkcją a stertą złomu.
Największe znaczenie mają trzy właściwości: granica plastyczności, wydłużenie i umocnienie przez zgniot. Granica plastyczności określa, ile siły potrzeba, aby rura zaczęła odkształcać się plastycznie. Wydłużenie wskazuje, jak bardzo materiał może się rozciągnąć, zanim ulegnie pęknięciu, co ma kluczowe znaczenie w przypadku zgięć o małym promieniu. Utwardzanie przez zgniot opisuje, jak szybko materiał staje się mocniejszy w wyniku odkształcenia, wpływając na podatność na zginanie, zużycie narzędzia i liczbę przejść formujących, które można wykonać.
Typowe materiały do formowania rur
Są to materiały, które najczęściej widujemy w warsztatach zajmujących się formowaniem rur, wraz z zachowaniem, jakiego można oczekiwać od każdego z nich.
| Materiał | Typowe zastosowania | Uwagi dotyczące formowalności |
|---|---|---|
| Stal miękka DOM 1020/1026 | Klatki bezpieczeństwa, podwozia, ramy konstrukcyjne | Doskonały, wszechstronny wybór; wygina się przewidywalnie dzięki wsparciu trzpienia |
| 4130 chromolowy | Lotnictwo, sporty motorowe, konstrukcje lekkie | Mocny, ale wymaga większej siły i starannej kompensacji sprężynowania |
| Stal austenityczna (304/316) | Przetwórstwo spożywcze, sprzęt medyczny, prace architektoniczne | Szybko twardnieje; potrzebuje mocnych maszyn i dobrego smarowania |
| Aluminium (6061, 6063) | Meble, wymienniki ciepła, balustrady | Łatwo pęka na małych promieniach; wybierz ostrożnie charakter i trzpień |
| Miedź i mosiądz | Hydraulika, części elektryczne, artykuły dekoracyjne | Miękkie i łatwe do formowania, ale podatne na zarysowania i owalność |
| Tytan (klasa 2 i 5) | Implanty lotnicze, morskie, medyczne | Bardzo trudne; wymaga specjalnego oprzyrządowania i małych prędkości gięcia |
Stal miękka, zwłaszcza DOM 1020 lub 1026, pozostaje najpopularniejszym materiałem do formowania rur w konstrukcjach konstrukcyjnych i motoryzacyjnych. Wygina się przewidywalnie, dobrze trzyma swój kształt i konsekwentnie reaguje na zginanie wspomagane trzpieniem. Dla warsztatów produkujących klatki bezpieczeństwa, elementy podwozia i części ciężkiego sprzętu stal DOM zapewnia najlepszą równowagę pomiędzy wytrzymałością, ciągliwością i kosztem.
Austenityczne stale nierdzewne, takie jak 304 i 316, są popularne w przetwórstwie spożywczym, sprzęcie medycznym i projektach architektonicznych. Są odporne na korozję i dobrze wyglądają, ale podczas pracy twardnieją agresywnie. Rura nierdzewna, która została częściowo wygięta, w strefie odkształcania staje się coraz twardsza i mocniejsza, zwiększając siłę potrzebną do pozostałej części zgięcia i przyspieszając zużycie narzędzia. Matryce zgarniające z brązu aluminiowo-brązowego i wysokiej jakości smar są niezbędne do czystych łuków ze stali nierdzewnej.
Stopy aluminium takie jak 6061-T6 i 6063-T52 są lekkie i łatwe w obróbce, dlatego dominują w branżach takich jak meblarstwo, HVAC oraz balustrada architektoniczna. Jednak łatwiej pękają przy małych promieniach. Stan odpuszczenia jest krytyczny: całkowicie utwardzony stan T6 ma znacznie mniejsze wydłużenie niż stan T52 lub O. Jeśli potrzebujesz ciasnych zagięć z aluminium, wybierz bardziej miękki temperament i użyj trzpienia z wystarczającą ilością kulek, aby podeprzeć wewnętrzną ściankę.
Właściwości materiału, które wpływają na zachowanie przy formowaniu
Siła plastyczności i sprężynowanie
Sprężynowanie to powrót sprężysty rury po usunięciu obciążenia zginającego. Każdy materiał powraca w różnym stopniu. Materiały o wysokiej wytrzymałości, takie jak chromo-molibden 4130 i tytan, sprężynują znacznie bardziej niż stal miękka, więc matryca do gięcia musi wygiąć rurę pod kątem, który kompensuje powrót do zdrowia. Nowoczesne giętarki do rur CNC radzą sobie z tym z programowalną kompensacją, ale każda partia materiału nadal wymaga weryfikacji.
Wydłużenie i minimalny promień zgięcia
Wydłużenie określa, jak mocno można zgiąć rurę, zanim pęknie ściana zewnętrzna. Z reguły im twardszy materiał, tym większy musi być minimalny promień linii środkowej w stosunku do średnicy rury. Rurę ze stali miękkiej można często wygiąć z niewielkim promieniem 1,5-krotności średnicy zewnętrznej, podczas gdy rura aluminiowa lub tytanowa o wysokiej wytrzymałości może wymagać średnicy 3-krotności lub większej. Pocienienie ścian na zewnątrz i zmarszczki od wewnątrz to dwa rodzaje awarii, na które należy zwrócić uwagę.
Utwardzanie i zużycie narzędzi
Materiały, które szybko twardnieją, czego klasycznym przykładem są stal nierdzewna i tytan, szybciej zużywają się narzędzia i wymagają większej mocy od maszyny. Wybierając materiał do formowania rur, należy wziąć pod uwagę koszt konserwacji oprzyrządowania i potrzebę solidnego mocowania. Wytrzymała giętarka CNC ze sterowaniem serwohydraulicznym znacznie lepiej sprawdza się w przypadku tych materiałów niż lekka maszyna.
Materiały narzędziowe: Dopasuj narzędzie do rury
Oprzyrządowanie stykające się z rurą często decyduje o tym, czy trudny materiał może zostać pomyślnie uformowany. W przypadku większości prac związanych z gięciem rur ze stali węglowej najlepszym wyborem są oprzyrządowanie ze stali stopowej, ponieważ jest odporne na zużycie i zachowuje dokładność wymiarową w długich seriach produkcyjnych. Jeśli jednak obrabiany przedmiot jest wykonany ze stali nierdzewnej lub tytanu, nacisk pomiędzy narzędziem a rurą może spowodować zatarcie i zadrapania. W takich przypadkach oprzyrządowanie z brązu aluminiowo-brązowego do matryc i trzpieni zgarniających zmniejsza tarcie i chroni powierzchnię rury.
Chromowane trzpienie to kolejna popularna opcja. Oferują niskie tarcie podczas gięcia rur aluminiowych, miedzianych i brązowych i dobrze wytrzymują w produkcji wielkoseryjnej. Kluczem jest dopasowanie materiału narzędziowego nie tylko do obrabianego przedmiotu, ale także do strategii smarowania i mocy maszyny.
Wybór odpowiedniej maszyny do mieszanki materiałów
Gdy już poznasz materiał do formowania rur, następnym krokiem będzie dopasowanie go do odpowiedniego sprzętu. Rury o grubych ściankach ze stali o wysokiej wytrzymałości wymagają w pełni automatycznej giętarki CNC z mocą serwohydrauliczną i osią trzpienia, która wytrzymuje duże obciążenia. Cienkościenne rury aluminiowe i nierdzewne wymagają precyzyjnej kontroli trzpienia i stałych prędkości gięcia, aby uniknąć zmarszczek i owalności.
 SB-219CNC W pełni automatyczna giętarka do rur CNC ze sterowaniem serwohydraulicznym Ta w pełni automatyczna giętarka do rur jest wyposażona w trzy programowalne osie, serwomotory i sterownik PLC z ekranem dotykowym, obsługujący tryby hydrauliczne i CNC w celu zapewnienia precyzyjnych, powtarzalnych gięcia różnych materiałów. Zobacz produkt →
W warsztatach, które gną szeroką gamę materiałów, maszyna z programowalną kompensacją promienia i możliwością wykonywania wielu promieni pozwala zaoszczędzić wiele godzin czasu na konfigurację. Nasi klienci w produkcja samochodów rutynowo przełączać się między stalą miękką, aluminium i stalą nierdzewną w ciągu jednej zmiany. Kluczem do ich sukcesu jest maszyna przechowująca parametry gięcia dla każdego materiału i rozmiaru rury.
Cięcie i formowanie końcowe zależą również od materiału
Gięcie nie jest jedyną operacją, w której liczy się materiał. Czyste cięcie rury bez nadmiernych zadziorów wymaga prędkości ostrza i posuwu dostosowanego do twardości materiału. Na przykład aluminium tnie szybko, ale ma tendencję do tworzenia narostów na ostrzu, podczas gdy stal nierdzewna wymaga niższych prędkości i większej ilości chłodziwa.
 Automatyczna maszyna do cięcia rur z serwomechanizmem serii CNC Zautomatyzowana przecinarka tarczowa ze sterowaniem PLC, hydraulicznym dociskiem i posuwem, zdolna do cięcia bez zadziorów stali węglowej i nierdzewnej, z uchwytami wielorurowymi i cichą pracą. Zobacz produkt →
Formowanie końca, które obejmuje zmniejszanie, rozszerzanie i formowanie na zimno końca rury, jest równie wrażliwe na gatunek materiału. Materiał o dobrym wydłużeniu można zmniejszyć średnicę o kilka milimetrów jednym pociągnięciem. Zamiast tego może pęknąć kruchy lub utwardzony materiał. Hydrauliczne maszyny do formowania końcówek z regulowanym skokiem i prędkością zapewniają kontrolę niezbędną do dostosowania się do każdego materiału.
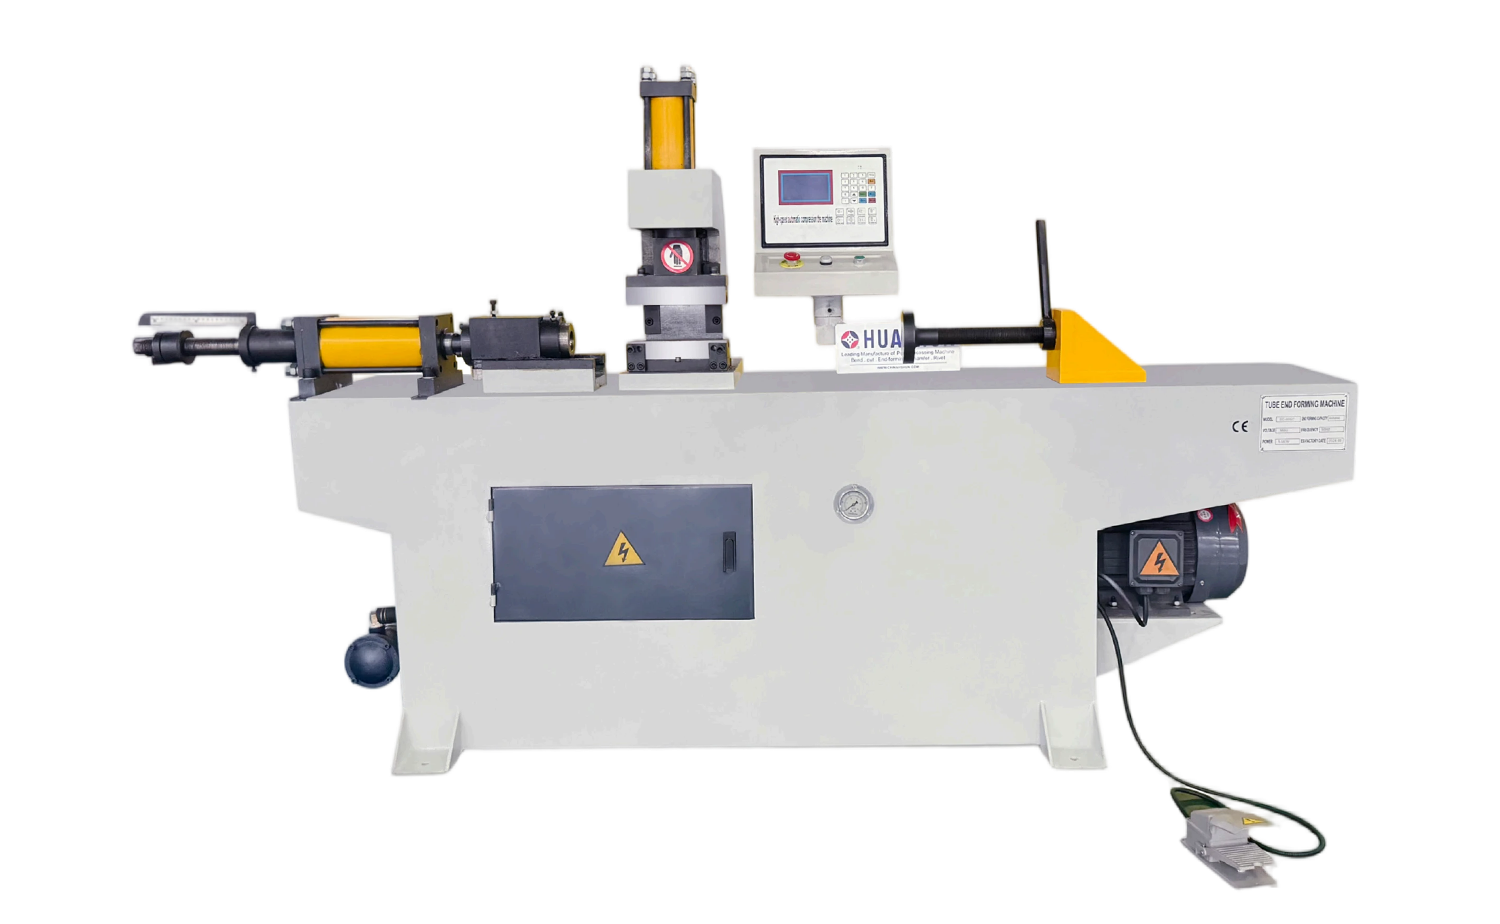 Automatyczna maszyna do formowania końcówek rur TM40 z pojedynczą głowicą Hydrauliczna maszyna do formowania końcówek z ekranem dotykowym PLC, oferująca tryby automatyczne lub ręczne oraz wszechstronne kształty matryc do zmniejszania, rozszerzania i formowania na zimno końcówek rur w produkcji wielkoseryjnej. Zobacz produkt →
W przypadku produkcji wielkoseryjnej automatyczna maszyna do formowania końcówek z pojedynczą głowicą z odpowiednim zestawem matryc zapewnia spójne wyniki w dużych partiach. Niezależnie od tego, jaki materiał wybierzesz, przetestuj go i dostosuj prędkość formowania oraz smarowanie przed przystąpieniem do pełnej produkcji.
Praktyczne wskazówki dotyczące wyboru materiału do formowania rur
- Zawsze sprawdzaj certyfikat materiałowy. Granica plastyczności i wydłużenie różnią się w zależności od partii cieplnej.
- Przed rozpoczęciem produkcji należy przeprowadzić testy zginania. Mała próbka z rzeczywistym oprzyrządowaniem ujawnia sprężynowanie, marszczenie i ścieńczenie ścianek.
- Dopasuj temperament do promienia zgięcia. W przypadku ciasnych zagięć wybierz bardziej miękki stan i w razie potrzeby poddaj obróbce cieplnej po uformowaniu.
- Do stali nierdzewnej i tytanu stosuj obficie smar.
- Prowadź dziennik partii materiałów i ustawień maszyny, aby powtarzające się zamówienia zaczynały się od sprawdzonych parametrów.
- Porozmawiaj wcześniej ze swoim dostawcą maszyn. Doświadczony producent sprzętu do formowania rur może zalecić konfiguracje narzędzi i maszyn odpowiednie dla Twojego asortymentu materiałów.
Materiał jest podstawą każdej udanej operacji formowania rur. Rozumiejąc, jak granica plastyczności, wydłużenie i umocnienie przez zgniot wpływają na proces, oraz dopasowując materiał do odpowiedniej maszyny i oprzyrządowania, można osiągnąć stałą jakość gięcia, dłuższą żywotność narzędzia i mniej odrzuconych części. Jeśli oceniasz nowy materiał do formowania rur i potrzebujesz porady dotyczącej konfiguracji sprzętu, skontaktuj się z naszym zespołem. Prawdopodobnie już to naginaliśmy, albo znamy kogoś, kto to zrobił.
Polecane artykuły


Prawa autorskie © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Wszelkie prawa zastrzeżone.
Producenci niestandardowych maszyn do precyzyjnego formowania rur